
Zirkon o pevnosti 1650 MPa se nabízí jako bezkovová náhrada titanového baru. Vzali jsme proto reálnou práci All-on-4 v horní čelisti a spočítali si napětí, průhyby i hmotnost, a hlavně to, co se stane, když dosed na multi-unit nesedí. Pevnost přitom není ten problém. Problém je přesnost.
01Co jsme vlastně počítali

Konstrukce stojí na čtyřech implantátech s multi-unity: 16, 13/14, 23 a 26. Primár má objem 2,0 cm³ a typický průřez kolem 26 mm² (výška cca 7 mm, šířka 6,5 mm). U zirkonových můstků se jako minimální spoj uvádí 9 mm² vpředu a 12 mm² vzadu. Náš bar je všude nad těmito hodnotami, většinou s velkou rezervou. Distální přesahy (cantilevery) jsou krátké: primár končí 4,4 mm, respektive 6,7 mm za posledním implantátem, sekundár ještě zhruba o 2 mm dál.

02Oba materiály v číslech


- Tuhost: zirkon je přibližně 2× tužší, takže při stejné síle se prohne zhruba o polovinu méně.
- Hustota: stejný tvar ze zirkonu vyjde o 37 % těžší.
- Pevnost: údaj 1650 MPa pochází z laboratoře a z malých leštěných vzorků. Keramika ve vlhku a po milionech žvýkacích cyklů slábne, navíc velký díl materiálu obsahuje víc drobných vad než zkušební těleso. Do dlouhodobého návrhu proto počítáme se zhruba 400 MPa. Titan má únavovou mez kolem 500 MPa.
- Lomová houževnatost: v tomto parametru se materiály liší zásadně. Přetížený titan se ohne, zirkon praskne naráz a bez předchozího varování. K zahájení trhliny u zirkonu stačí vada či škrábanec o velikosti desítek mikrometrů.
03Dvě zákonitosti, které se hodí znát


Napětí ve konstrukci určuje tvar, nikoli materiál. Titanový i zirkonový bar stejného tvaru, zatížený stejnou silou, v sobě má i stejné napětí. O materiálu závisí jen to, kolik napětí snese a jak moc se konstrukce prohne. Tužší tedy neznamená pevnější.
Hlavní slovo má výška průřezu. Ohybová pevnost roste s druhou mocninou výšky, tuhost dokonce s třetí. Zvýšíte-li bar z 5 na 7 mm, získáte téměř dvojnásobnou pevnost a 2,7× tuhost. Tentýž materiál přidaný do šířky pomůže mnohem méně. Proto je u zirkonu, který neodpouští, výška průřezů a spojů hlavním nástrojem konstruktéra.
04Kde v primáru napětí vrcholí
Bar jsme rozřezali na více než 300 řezů po čtvrt milimetru, u každého spočítali plochu i tuhost a z výsledků postavili 3D model zakřiveného nosníku na čtyřech implantátech. Ten jsme zatížili 13 způsoby: 300 N na každý zadní zub, 2×150 N na řezáky, stisk 6×150 N, šikmá síla a nakonec 500 N na distální hrbolek 16 simulující bruxismus.


Rozdíl mezi titanem a zirkonem je prakticky neměřitelný: 187 MPa proti 189 MPa. Proti dlouhodobě použitelným hodnotám to znamená rezervu zhruba 2,7× u titanu a 2,1× u zirkonu. Nejkritičtější je řez přes šroubový kanál u 23, kde kanál průřez zeslabuje a nad implantátem se právě láme ohybový moment z frontálního úseku. Druhé v pořadí je oblast 15 před distálním implantátem při silném skusu na 16.
05Co změní spojení se sekundárem


Pevné spojení sekundáru s primárem (nalepení, u zirkonu spojení Fusion Powderem) znamená, že ohyb nese celý celek. Výška průřezu tím vzroste z 6–7 mm na přibližně 12 mm a podle druhé zákonitosti napětí prudce klesne, v primáru na 23 MPa u titanu a 37 MPa u zirkonu, v sekundáru na zhruba 40 MPa. Rezerva tak přesahuje desetinásobek.
06Cantilever jako páka aneb co se děje s implantáty
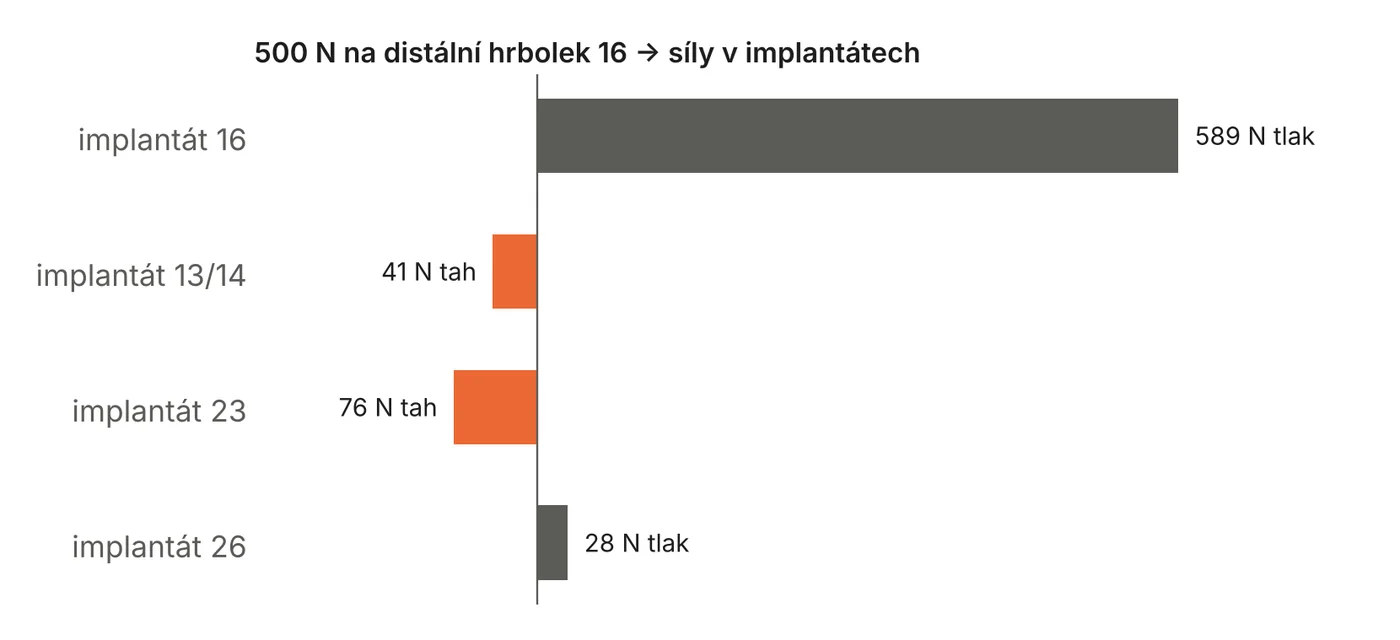
Síla za posledním implantátem pracuje jako páka. Zatížíme-li distální hrbolek 16 silou 500 N, dostane implantát 16 přibližně 590 N, tedy více, než činí samotná zatěžující síla, zatímco přední implantáty se naopak vytahují ven. Při tužším uložení vychází tah na 13/14 až okolo 240 N. A to všechno při cantileveru pouhých 6–7 mm. Materiál primáru tady skoro nic nezmění, u nejvíce zatíženého implantátu se rozdíl drží pod 3 %.
07Kolik práce váží

Zirkonový primár přidá 3,2 g a celá práce tak těžkné o 9 %. Pacient to v ústech nepozná.
08Hlavní riziko: pasivní dosed na multi-unit
U konstrukce direct to multi-unit se dosedy vyfrézovávají přímo do primáru, který drží speciální šrouby. Právě tady je nejkritičtější místo celého systému. Pasivnímu dosedu musí odpovídat všechno: sken, frézování dosedu na MUA, frézování sedla šroubu, utažení na předepsaný moment a u zirkonu navíc sintrování. Kontrola všech kroků přitom není vždy možná.
Titan frézujeme hotový, zirkon zvětšený
Titan opouští přesný stroj ve finálních rozměrech. Jeho odchylky jsou měřitelné, dosed lze zkontrolovat a případně dofrézovat, prostě jiná výrobní třída. Zirkon se frézuje zvětšený asi o 20–25 % a během sintrování se smrští. Každá nepřesnost smrštění se násobí délkou, a tak je největší právě na celém oblouku.


Podle studií průmyslově vyráběných rámů se zirkon může přiblížit přesnosti titanu (svislá mezera 9 proti 6 µm, rozdíl bez statistické významnosti). Rozptyl výsledků byl u zirkonu pětkrát větší a deformace směřují především vodorovně. Což je přesně směr, na který je kužel multi-unitu nejcitlivější.
Kužel multi-unitu vodorovnou chybu přenásobí


Aby konstrukce seděla na plošce, a ne na kuželu, potřebuje dosed na multi-unit správnou vůli na kuželu. Překročí-li vodorovný posun tuto vůli, konstrukce na kužel najede a zvedne se. Vzniklá svislá mezera je u strmého kužele 1,5–3× větší než původní vodorovná chyba. Vůle u zirkonu se navíc se smrštěním mění, takže ji nejde nastavit jednou provždy.
Sedlo šroubu má zůstat rovné
Sedlo pod hlavou šroubu je potřeba frézovat plochou (flat) frézou. Kulová fréza tam zanechá rádius nebo vlnky a šroub pak dosedá na hranu. Titan se pod hlavou trochu plasticky „usadí“. Zirkon to neumí: bodový tlak na hraně je u něj zárodkem trhliny.
Co napáchá dosed, který nesedí

Dotahující šroub mezeru zavře, vzniklou sílu však konstrukce podrží. Mezera 50 µm u implantátu 23 znamená zhruba 130 N u samotného titanového primáru a kolem 200 N u spojeného zirkonového celku. Při 100 µm to už je 250–410 N, tedy téměř celé předpětí šroubu (při 15 Ncm odhadem 300–500 N). Na žvýkání pak šroubu nezbývá rezerva, povoluje se nebo praská a sousední implantát je dlouhodobě přetížený. U 13/14 to činí asi 180 N už při 50 µm. Při tužším ukotvení implantátů v kosti jsou síly ještě vyšší.
09Proč u titanu víc projde
| Titanový primár | Zirkonový primár (direct to MUA) | |
|---|---|---|
| Výroba dosedů | frézuje se v hotových rozměrech, nic se nesmršťuje | frézuje se zvětšený a při sintru se zmenší |
| Kontrola | standardizovaná výroba s předem očekávanou přesností | po sintrování se dosed těžko změří i opraví |
| Nesedící dosed | poddajnější materiál, při stejné mezeře menší síla | tužší materiál, při stejné mezeře větší síla |
| Pod hlavou šroubu | trochu se plasticky usadí | bodový tlak a riziko trhliny |
| Přetížení | ohne se | praskne |
| Oprava | bar lze rozříznout a laserem svařit | nová práce |
| Sekundár | lepí se na ověřený bar, drobné chyby srovná cement | spojený celek, kde se chyby sčítají |
10Když už zirkonový primár, pak právě takhle
- Ověřit pozice implantátů verifikačním klíčem nebo fotogrammetrií ještě před frézováním.
- Kalibrovat smrštění pro každou šarži bloku, ideálně na zkušebním tělísku se dvěma dosedy, které se po sintrování přeměří.
- Sintrovat se správnou podporou a vždycky ve stejné orientaci, aby se oblouk nekřivil.
- Správné nástroje a strategie: šroubová sedla plochou frézou pro ploché dosedy, bull-nose pro konické dosedy šroubů, na dosedech multiunitu definovaná vůle na kuželu, rovnou plochu dosedu BN nebo flat
- Zesílit bar u implantátů, zejména tam, kde kanál prochází nejnamáhanějším místem (u nás 23), a přechody zaoblit.
- Zkouška pasivity jedním šroubem na modelu i v ústech, a to ještě před spojením se sekundárem.
- Dotahovat postupně a střídavě, vždy na předepsaný moment.
- Alternativa: pasivně lepené titanové báze. Přenesou titanovou přesnost do dosedu, zvětší však otvor právě v nejvíc namáhaném místě.
11Shrnutí
Z hlediska pevnosti zirkon ICE Plus naši práci zvládá. Samostatný primár si udrží zhruba dvojnásobnou rezervu a po spojení se sekundárem dokonce přes desetinásobnou. Přidané 3 g hmotnosti roli nehrají a tuhost, která se tolik vytahuje jako hlavní výhoda, se po spojení se sekundárem téměř ztratí.
Přesnost je tedy to, o čem se tady rozhoduje. Titanový primár se frézuje v hotové podobě, dá se měřit a opravit. Zirkonový vychází zvětšený, během sintrování se smršťuje a jeho chyba narůstá s délkou oblouku. Proto je u direct to multi-unit zirkon náročnější na celý výrobní proces. Bez kalibrovaného sintrování, správných nástrojů a kontroly pasivity je titanový primár jistější volbou.
- Zdroj dat: STL primáru a sekundáru z CAD, All-on-4 v horní čelisti 16–26, bez údajů o pacientovi.
- Více než 300 řezů kolmých na osu oblouku s krokem 0,25 mm (plocha, těžiště, momenty setrvačnosti), z toho 3D model zakřiveného nosníku.
- Implantáty modelované jako pružné podpory 15 kN/mm (citlivostní rozsah 5 a 50 kN/mm). Zatížení se přenáší přes sekundár na primár pod příslušným zubem.
- Titan Gr5: E 114 GPa, 4,43 g/cm³, únavová mez zhruba 500 MPa. ICE Plus: ohybová pevnost 1650 MPa (údaj výrobce, bez HIP). Modul E asi 210 GPa a hustota kolem 6,05 g/cm³ jsou typické hodnoty tohoto typu zirkonu, které výrobce pro ICE Plus nespecifikuje. Dlouhodobou návrhovou hodnotu asi 400 MPa považujeme za náš odhad.
- Správnost výpočtu jsme ověřili na analytickém nosníku (souhlas průhybu i napětí) a na rovnováze sil v implantátech.
- Jde o inženýrský odhad, nikoliv plnou výpočtovou analýzu metodou konečných prvků ani certifikaci. Nevystihuje lokální koncentrace napětí, kontaktní tlak v dosedu ani vliv cementu. Závazné zůstávají pokyny výrobce materiálu a implantátového systému.